Quando a linha de produção para de repente e a luz vermelha de erro do CLP piscando indica falha crítica, o tempo médio de reparo (MTTR) passa a ser a única métrica que importa para a equipe de manutenção. Cada minuto com o equipamento inoperante representa milhares de reais em prejuízo de OEE e gargalos na operação.
Identificar rapidamente a origem do problema (seja uma falha física na fonte de alimentação, uma corrupção de firmware ou um erro lógico na varredura) evita trocas precipitadas de peças e reduz o tempo de inatividade da fábrica.
O CLP como o cérebro da automação industrial
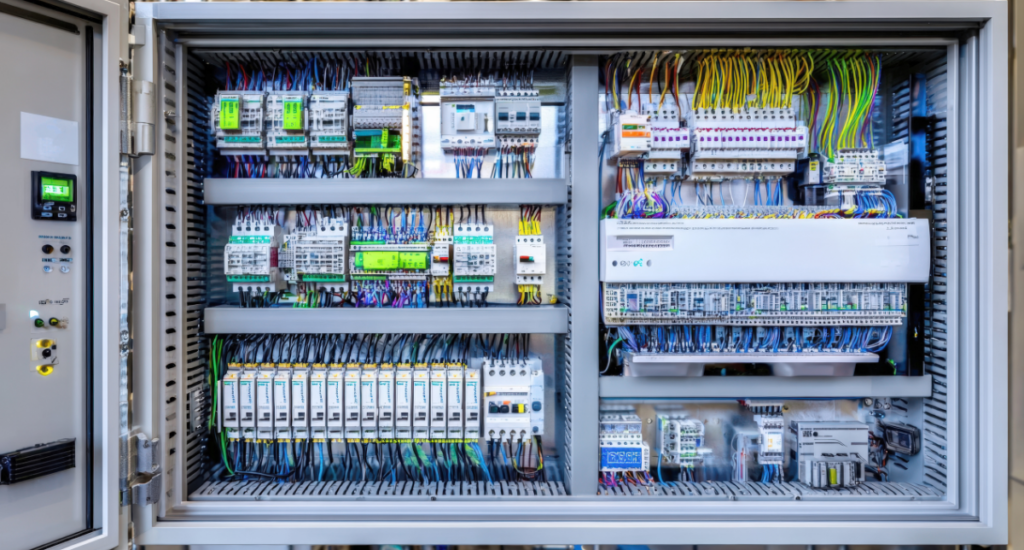
O CLP (Controlador Lógico Programável) é o elemento central que coordena a lógica de funcionamento de máquinas e processos industriais complexos. Ele processa entradas de sensores, chaves e botoeiras, executa o programa de controle e aciona atuadores, inversores e válvulas nas saídas.
Por estar na linha de frente do chão de fábrica, o CLP opera sob condições severas de ruído eletromagnético, vibração, oscilações de tensão e variações térmicas. Quando um componente crítico como este falha, toda a célula produtiva é paralisada, exigindo do gestor de confiabilidade um diagnóstico preciso e uma tomada de decisão ágil entre o reparo em campo ou o envio para um laboratório especializado.
Sintomas comuns de falha em CLPs no chão de fábrica
Antes de qualquer intervenção física, a análise do comportamento do equipamento orienta o diagnóstico inicial. Os sintomas mais frequentes relatados nas plantas industriais incluem:
- CLP não liga: Ausência total de LEDs indicadores, indicando possíveis problemas na fonte de alimentação interna, curto-circuito em módulos de I/O ou picos de tensão na rede.
- Travamentos aleatórios (Freeze): O controlador congela a execução do ciclo, exigindo ciclos constantes de desligamento e religamento (reboot), geralmente associados a falhas de watchdog, sobrecarga de processamento ou interferência eletromagnética (EMI).
- Perda de programa e dados: Mensagens de erro de memória, perda da lógica ladder ou corrupção de blocos de dados ao reiniciar o equipamento, frequentemente causadas pelo fim da vida útil da bateria de lítio ou falha na memória EEPROM/Flash.
- Módulos de I/O sem resposta: Canais específicos de entrada ou saída que deixam de atuar, mesmo com o LED indicador aceso, apontando para falhas em optoacopladores, relés de saída ou transistores queimados por surtos de corrente.
Diferenciando falhas de Hardware, Firmware e Programação
Erros de diagnóstico resultam em substituições desnecessárias de componentes caros ou perda de tempo com reconfigurações ineficazes. É fundamental isolar a origem da falha:
1. Falhas de Hardware
Envolvem componentes físicos danificados. Manifestam-se através de chips queimados por descargas atmosféricas, capacitores estufados na fonte, trilhas rompidas por vibração excessiva ou bornes de conexão derretidos por mau contato e aquecimento ôhmico. O diagnóstico exige bancada eletrônica com osciloscópios e estações de solda SMD para substituição do componente defeituoso.
2. Falhas de Firmware
Ocorre quando o sistema operacional interno do CLP é corrompido, muitas vezes devido a interrupções abruptas de energia durante um processo de gravação ou falhas nos setores de armazenamento da memória flash. O sintoma comum é a impossibilidade de comunicação com a interface de programação ou loops de inicialização infinita.
3. Falhas de Programação
Tratam-se de bugs lógicos, estouros de variáveis (overflow), divisão por zero ou loops infinitos inseridos durante alterações de engenharia. O hardware e o firmware estão íntegros, mas o CLP entra em modo Fault (Erro) por incompatibilidade de execução no software de controle.
O processo de um diagnóstico profissional em laboratório
Quando o nível de complexidade supera a capacidade de intervenção do eletricista ou programador em campo, o equipamento deve ser direcionado para um laboratório de eletrônica industrial estruturado. O fluxo de recuperação técnica compreende etapas rigorosas:
- Inspeção visual e limpeza técnica: Remoção de resíduos de óleo, cavacos e umidade com produtos dielétricos e ultrassom.
- Análise estática: Testes de semicondutores, diodos, transistores de saída e testes de resistência na fonte de alimentação para identificar curtos-circuitos francos.
- Alimentação controlada em bancada: Uso de fontes com limitadores de corrente para evitar danos secundários ao energizar a placa-mãe (CPU).
- Varredura de comunicação e I/O: Conexão via software original do fabricante para teste de portas de rede (Ethernet, Profibus, Modbus) e simulação de sinais nas entradas e saídas.
- Emissão de Laudo Técnico: Documento detalhado que aponta a causa raiz da falha, os componentes substituídos e os testes de estresse térmico realizados antes da liberação do equipamento.
Garantindo a confiabilidade do parque fabril
Manter a continuidade operacional de uma planta industrial demanda uma estratégia clara de gestão de ativos e diagnósticos baseados em engenharia reversa e análise avançada de bancada. Quando a eletrônica industrial falha, a escolha entre o descarte e a recuperação técnica define não apenas o orçamento de manutenção, mas a própria estabilidade dos índices de OEE da fábrica.
Solicite uma avaliação técnica
Com uma trajetória sólida iniciada em 2002 e uma equipe que acumula mais de 35 anos de know-how em eletrônica industrial, a América Flextec une a agilidade de um laboratório próprio especializado ao rigor técnico necessário para atender marcas globais como WEG, Siemens e ABB. O objetivo é assegurar que o parque fabril retorne à operação com máxima confiabilidade, mitigando riscos de novas paradas não planejadas.
Evite paradas prolongadas na sua linha de produção. Envie seu equipamento para análise e conte com um diagnóstico preciso e laudo técnico detalhado.